


大多數清酒品牌以某種風味、某種酒米或某款知名酒款而聞名。真澄卻以一樣肉眼看不見的東西著稱:酵母。1946年,研究人員從這家長野酒廠正在發酵的清酒中分離出一株酵母。這株酵母後來以「協會7號酵母」(Brewing Association Yeast No. 7)之名分送給日本各地的酒廠。
因此,真澄是了解現代清酒釀造史的一個清楚入口。本指南將介紹這個品牌的來歷、以淺顯的方式說明7號酵母的作用、初次嘗試該選哪幾款,以及這些酒喝起來是什麼樣子。
快速認識:真澄清酒
- 日文名稱
- 真澄 (Masumi)
- 酒廠
- 宮坂釀造(宮坂醸造)
- 所在地
- 日本中部長野縣諏訪市;另有一座酒廠位於富士見
- 創立
- 1662年(據酒廠表示)
- 最為人所知
- 1946年協會7號酵母分離出來的酒廠
- 現今使用的酵母
- 與7號相關的自家酵母菌株,自2019年起成為重點
- 酒米
- 約80%來自長野、20%來自兵庫(酒廠提供的數據)
- 適合初次嘗試的酒款
- 日常飲用選KURO或SHIRO;想體驗7號酵母的故事選Nanago
真澄清酒是什麼?
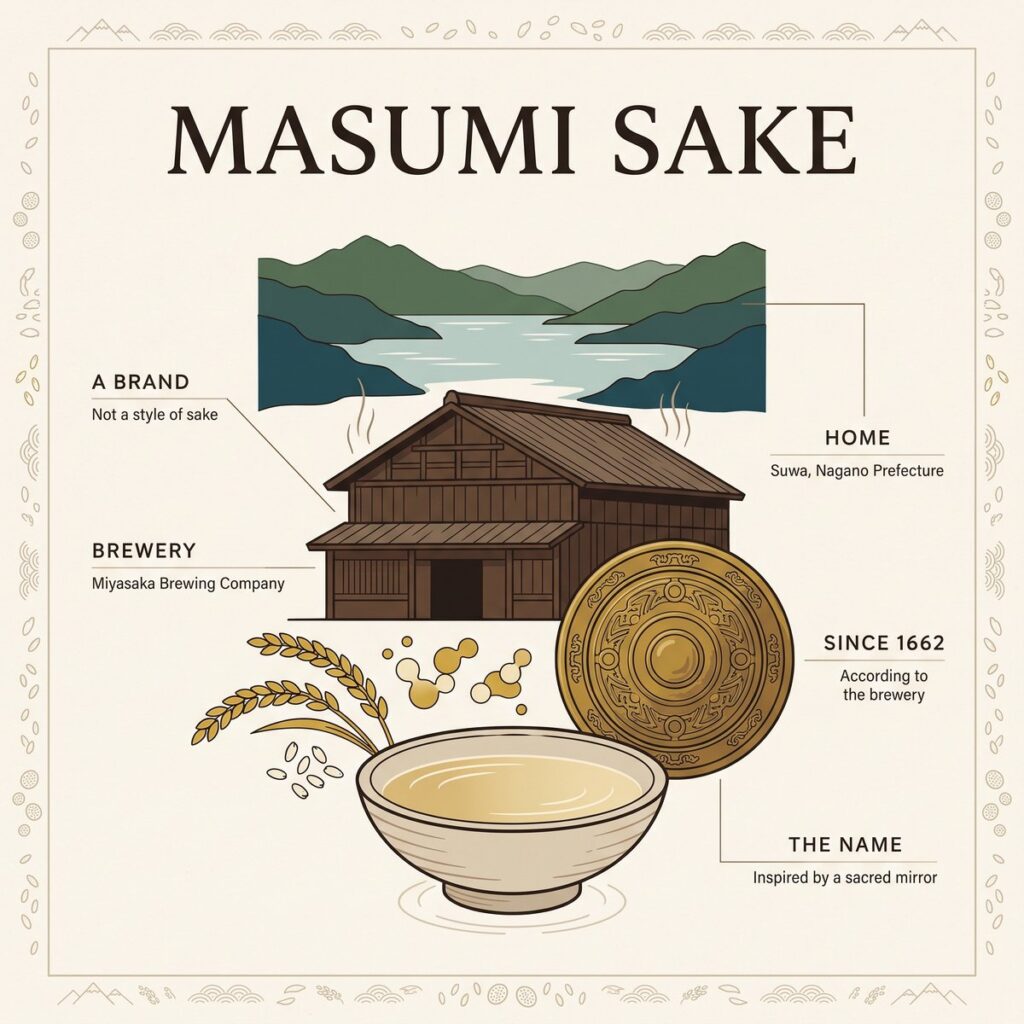
真澄(Masumi)是一個清酒品牌,而不是一種清酒類型。它由宮坂釀造在諏訪釀製;諏訪是位於長野縣山區的湖畔城市。酒廠將其釀酒歷史追溯至1662年。
有三個名稱經常被混為一談,所以最好一開始就把它們分清楚。宮坂釀造是公司名稱,真澄則是酒標上的品牌。相對地,協會7號酵母是由日本釀造協會分送給許多酒廠的一株酵母菌株。雖然它的故事始於真澄的酒槽,但它並不是真澄的產品。如果你對酵母還不熟悉,我們的 清酒酵母 指南介紹了基本知識。
名稱有什麼含義?
這個名稱來自「真澄之鏡」(Masumi-no-kagami),一面與日本最古老神社之一諏訪大社有關的神聖鏡子。據酒廠表示,這面鏡子保存在該神社的上社。這兩個漢字讓人聯想到真正的清澈,就像靜止的水面或擦亮的鏡子。
在英文資料中,酒廠將Masumi譯為“Mirror of Truth”(真實之鏡),反映出這個名稱所連結的清澈與純淨的意象。這是一種詮釋性的翻譯,而非字面直譯,但很好地傳達了其中的感覺。
初次嘗試該選哪款真澄?
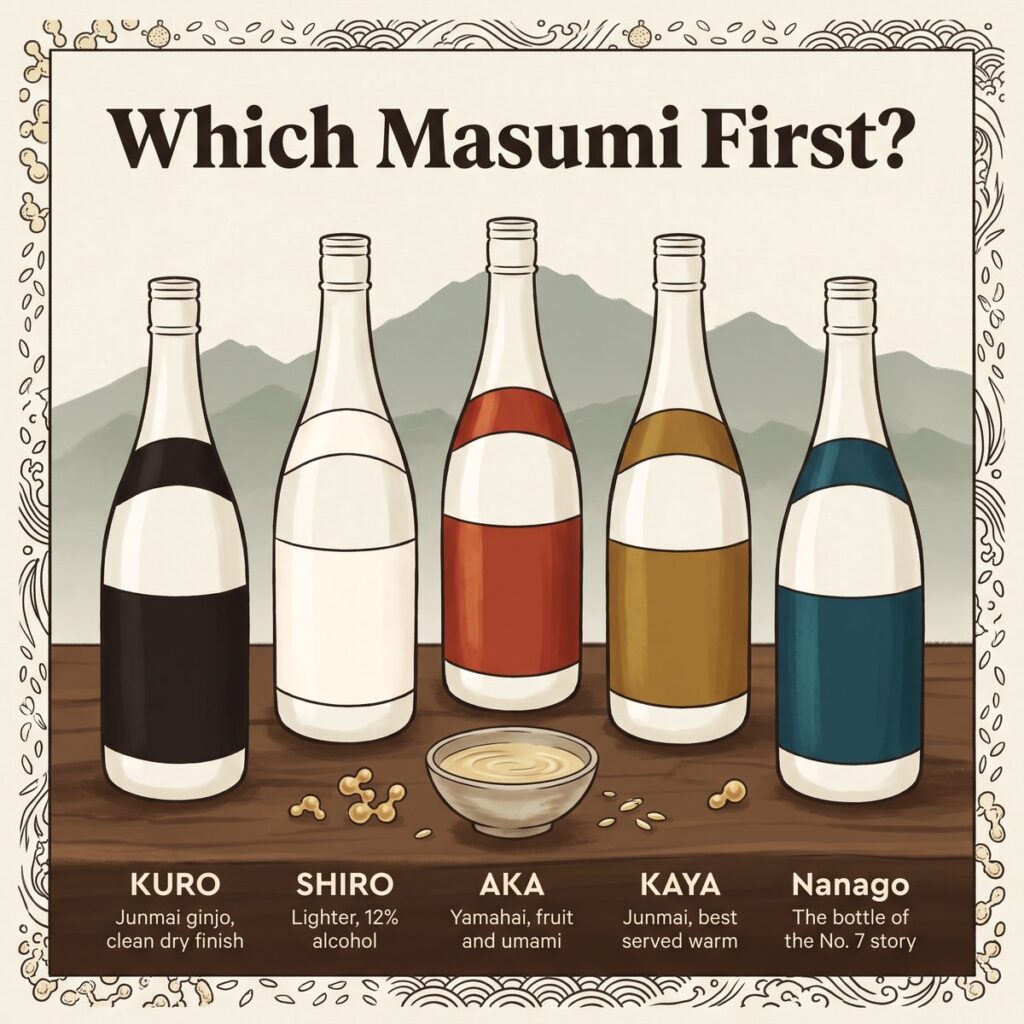
在談歷史之前,先給一個實用的答案。真澄的酒款很多,彼此之間的差異比共用同一種酵母所暗示的還要大。因此,最好的入門選擇取決於你想要的是均衡、輕盈、山廢的深度,還是與7號酵母最直接的連結。以下是根據酒廠自家產品說明整理的簡短指南:
- KURO (漆黒): 純米吟釀,帶有淡淡的蘋果與香蕉香氣,收尾清爽辛口。是很好的全方位入門選擇。
- SHIRO (白妙): 酒精濃度12%、較輕盈的純米吟釀,口感微甜,並有酸度加以平衡。
- AKA (真朱): 山廢純米吟釀,帶有淡淡的果香與乳製品般的香氣、清爽的酸度,以及鮮美的旨味。
- KAYA (茅色): 純米酒,帶有糙米與奶油般的香氣,酒廠建議溫熱飲用。
- Nanago (七號): 述說7號酵母故事的一款酒,結合了在地酒米、山廢釀造與酒廠自家的酵母。
這四款旗艦酒構成了品牌的日常酒款系列。相對地,Nanago屬於高級系列。如果可以,不妨將兩款並排品嚐,這比任何單一的品飲筆記更能清楚呈現酒款之間的差異。
真澄的歷史:從1662年到1943年
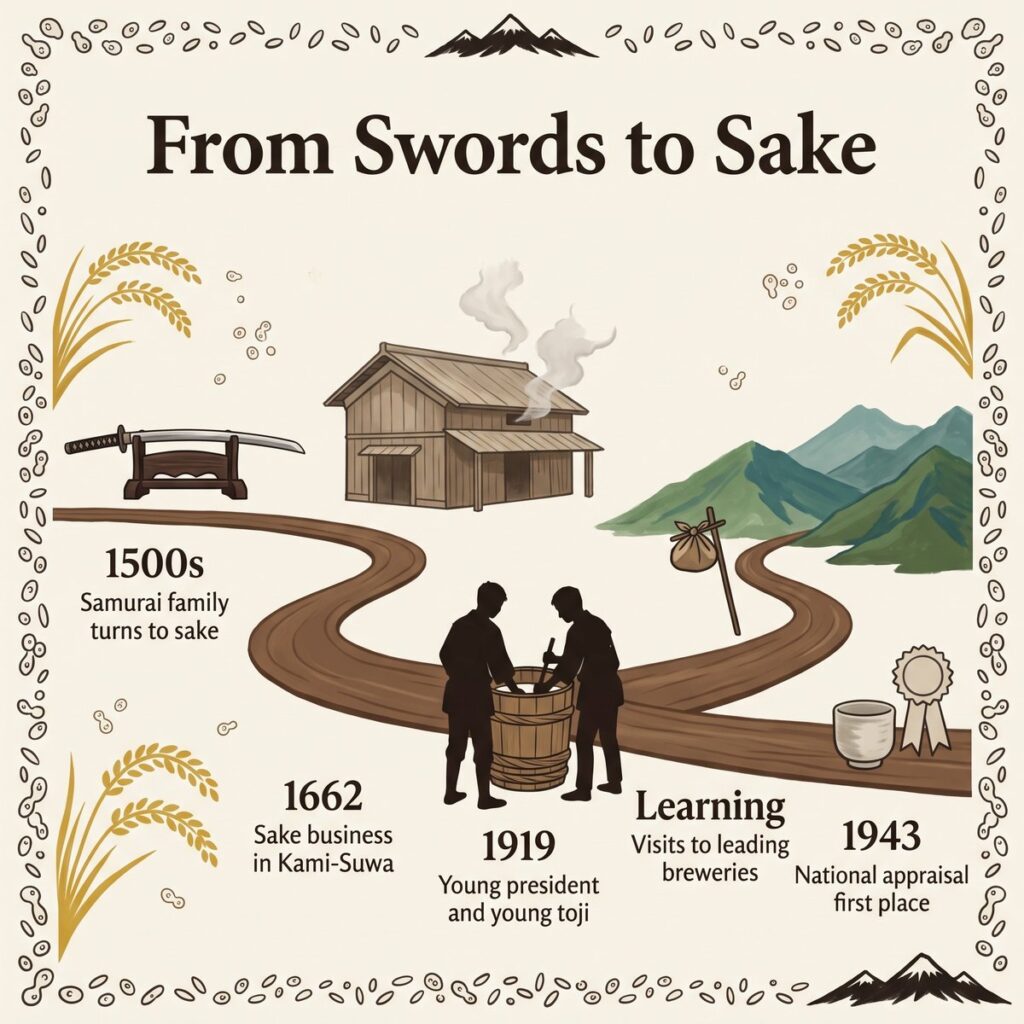
真澄在歷史上的重要性,與其說在於悠久,不如說在於它長期衰落之後所發生的事。不過,這個故事的起點要早得多,始於一個轉換了行業的家族。
從刀劍到清酒
據酒廠表示,宮坂家原本是侍奉諏訪地區領主的武士。後來在16世紀的戰亂中,諏訪氏與武田信玄、織田信長等戰國大名發生衝突。在那段動盪之中,這個家族放下刀劍,轉而釀酒。
酒廠表示,到了1662年,其清酒事業已在上諏訪站穩腳步。其日文版歷史還補充說,宮坂家曾擔任當地高島藩的御用酒商。家族也流傳著曾獲得德川第一代將軍之子松平忠輝,以及著名的赤穗47浪士之一大高源吾讚賞的故事。這些故事出自家族傳承,而非獨立的紀錄,因此最好以這樣的角度來看待。
1919年:真澄復興的開端
從江戶時代後期到1900年代初期,酒廠經歷了一段漫長而艱難的時期。家族甚至一度考慮永久歇業。
然而在1919年,年輕的社長宮坂勝拒絕放棄。他任命同樣年輕的酒廠員工窪田千里擔任 杜氏,也就是釀酒總負責人。據酒廠表示,宮坂勝宣告,唯一的生存之道就是釀出日本最好的清酒。對一家陷入困境的地方酒廠來說,這是個雄心勃勃的目標。
向日本各地的頂尖酒廠學習
此後,兩人採取了務實的做法。他們每年走訪日本各地的頂尖酒廠,傾聽尖銳的批評,並將新的想法帶回諏訪。因此,真澄後來的成功並非來自一次幸運的發現,而是二十多年來穩紮穩打累積的成果。
1943年獲得全國肯定
據酒廠表示,長期追求品質的努力,最終在1943年的一場全國清酒評鑑中獲得第一名。其日文版歷史將這項賽事記為「全国清酒鑑評会」。不過,日本多年來舉辦過不只一種全國性的清酒評比,因此這項成績最好視為酒廠自身的紀錄。
據酒廠表示,這份肯定讓政府的釀造研究人員注意到了真澄,也為1946年的事件鋪路。
真澄如何成為7號酵母的誕生地
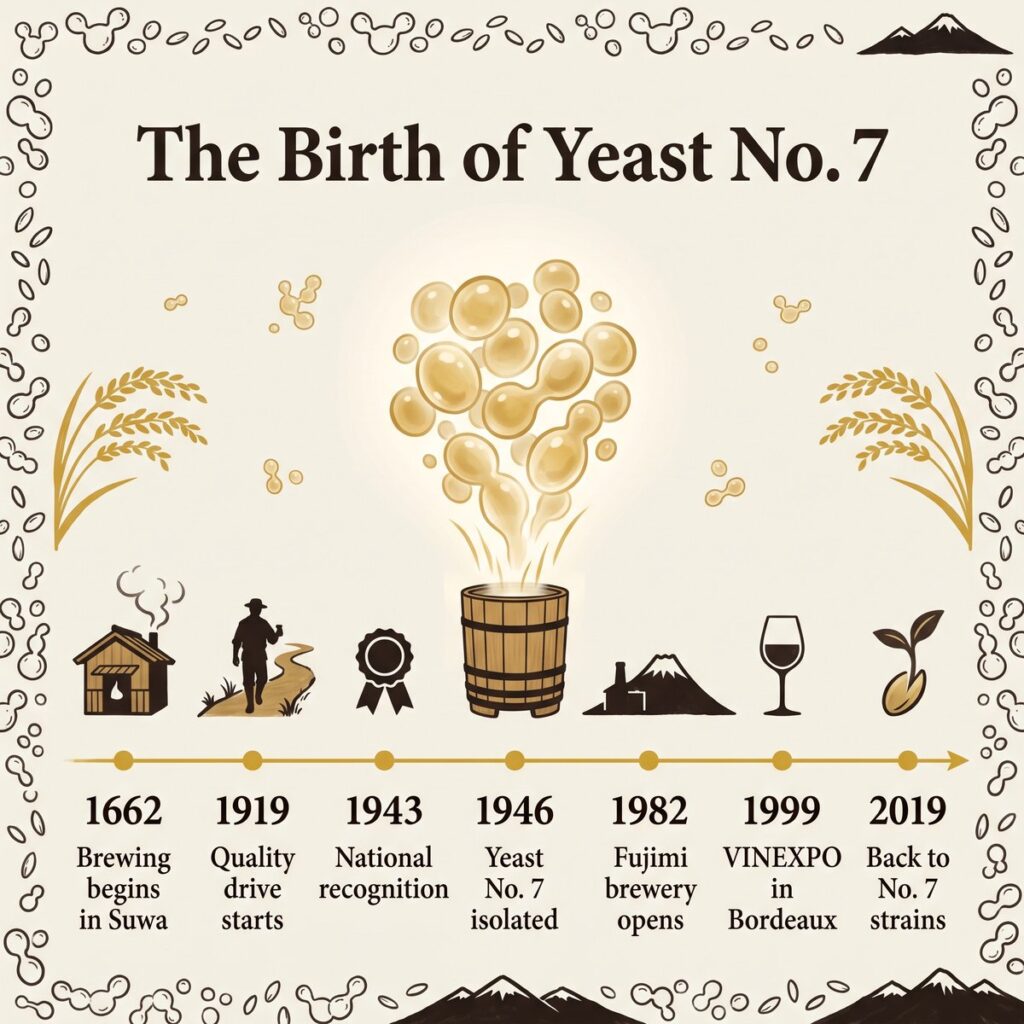
在那份肯定之後,迎來了讓真澄寫入清酒史的時刻。1946年,研究人員從這家酒廠正在發酵的清酒中分離出一株酵母菌株。這株酵母後來以「協會7號酵母」之名分送至全國,常被稱為Kyokai No. 7(協會7號),或簡稱K7。
- 1662據酒廠表示,宮坂家的清酒事業在上諏訪展開。
- 1919宮坂勝任命窪田千里為杜氏,開始致力提升品質。
- 1943酒廠表示,在一場全國清酒評鑑中獲得第一名。
- 1946研究人員從真澄的清酒中分離出酵母,後來成為協會7號酵母。
- 1982位於海拔約1,000公尺的富士見酒廠啟用。
- 1999真澄參加在法國波爾多舉辦的VINEXPO。
- 2019酒廠重新聚焦於自家與7號相關的酵母菌株。
1946年發生了什麼事?
據真澄表示,政府釀造研究機構的酵母研究人員山田正一博士注意到這家酒廠接連取得優異成績。他在1946年前來造訪,並在發酵槽中找到一株具有潛力的酵母。當時,該研究機構隸屬於大藏省。
該研究機構的現今承繼者、日本的酒類綜合研究所,提供了一份獨立的說法。它指出協會7號酵母是1946年在長野縣的一家清酒酒廠分離出來的,並由日本釀造協會負責分送。
因此,7號酵母並非真澄所發明,真澄也不販售這株酵母。這株酵母是在該酒廠正在發酵的清酒中被發現的。隨後,政府釀造研究機構的研究人員將其分離,再由日本釀造協會分送給其他酒廠。
7號酵母為何重要
在酒廠能取得標準化的純粹培養酵母之前,要維持可靠的酵母族群並不容易。發酵在很大程度上取決於每家酒廠的微生物環境。因此,不需要的微生物或表現不佳的酵母可能會讓整批酒出問題。
然而,7號酵母是從一家清酒獲得全國肯定的酒廠分離出來的,而且日本各地的酒廠都可以訂購。簡單來說,最初在諏訪一家酒廠發現的品質,從此可供整個產業使用。不過,酵母只是戰後故事的一部分。精米、製麴、溫度控制與衛生管理也都有所進步。
7號酵母的科學
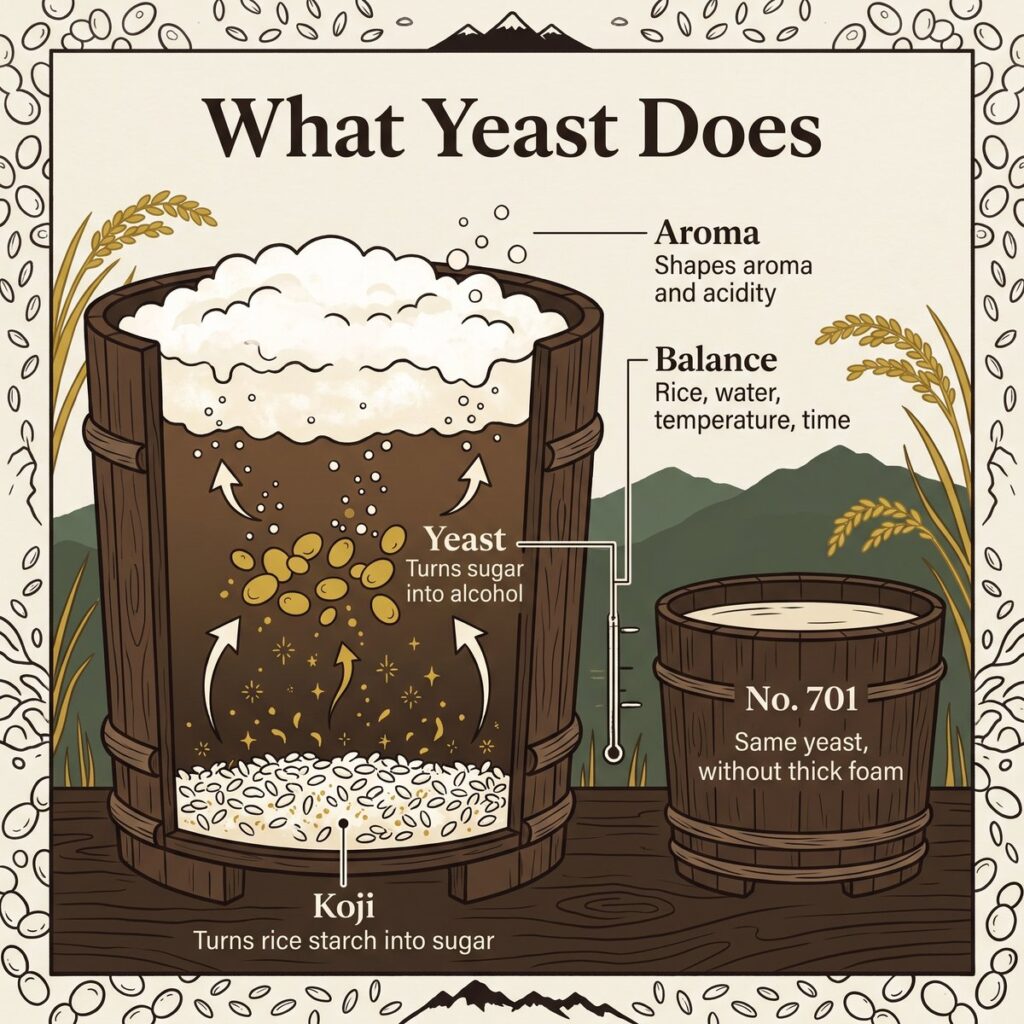
大多數清酒酵母是 Saccharomyces cerevisiae這個物種的菌株,同一物種也包括許多用於麵包、啤酒和葡萄酒的酵母。不過在清酒中,酵母是與 麴一同作用;麴是一種培養在蒸米上的黴菌。
酵母在清酒中的作用
麴的酵素不斷將米的澱粉轉化為糖,同時酵母也將這些糖轉化為酒精。由於兩者在同一個醪中同時進行,釀酒師稱之為「並行複發酵」。酵母也會產生有機酸、酯類及其他影響香氣與風味的化合物。
- 麴麴的酵素將米的澱粉分解成糖。
- 酵母同時,酵母將這些糖轉化為酒精。
- 香氣酵母也會影響香氣、酸度及許多風味。
- 平衡米、水、溫度與時間共同決定最終的風格。
清酒酵母適應清酒醪的環境。例如,它們能在相當低的溫度下進行長時間發酵,並能產生高濃度的酒精,有時接近20%。想進一步了解製程,請參考我們的 清酒發酵指南。
特性、泡沫與701號
日本釀造協會目前將7號酵母描述為具有明亮、迷人的香氣,既適合吟釀酒,也適合日常飲用的清酒。另一方面,真澄使用的是自家與7號相關的菌株,而發酵條件也會進一步影響成果。因此,標準菌株與酒廠自行選育的菌株,喝起來未必相同。
7號酵母還有一個釀酒師都很熟悉的特性。和大多數傳統清酒酵母一樣,它會在發酵中的醪表面形成一層厚厚的泡沫,佔用酒槽空間。2002年的一項研究將這種起泡能力與一個名為 AWA1的基因連結起來。想避免表面出現厚泡沫的酒廠,可以使用701號;這是7號酵母的不起泡突變株,其他特性則非常相似。
7號酵母也成了研究上的參考標準。2011年,由日本釀造研究機構主導的團隊發表了這株酵母的全基因組序列草圖,並將其描述為一種常用的清酒酵母。
7號酵母如何傳遍日本
日本釀造協會自1906年開始生產並分送純粹培養酵母,全國各地的酒廠也逐漸仰賴這些協會酵母。7號酵母於1946年分離出來,之後被納入這套制度。酒類綜合研究所稱它是清酒釀造中使用最廣泛的菌株之一。
真澄的英文網站說得更進一步,稱它是全世界使用最廣泛的清酒酵母。不過,這個更強烈的說法並未附上公開的使用數據。無論如何,規模較小的地方酒廠從此也能使用與知名酒廠相同、經過驗證的酵母。
值得一提
使用相同的酵母,並不會釀出相同的清酒。米的品種、精米、水、麴、酒母、溫度與壓榨,都會改變成果。7號酵母給了酒廠一個可靠的基礎,而不是單一的風味。
諏訪:風土、水與米
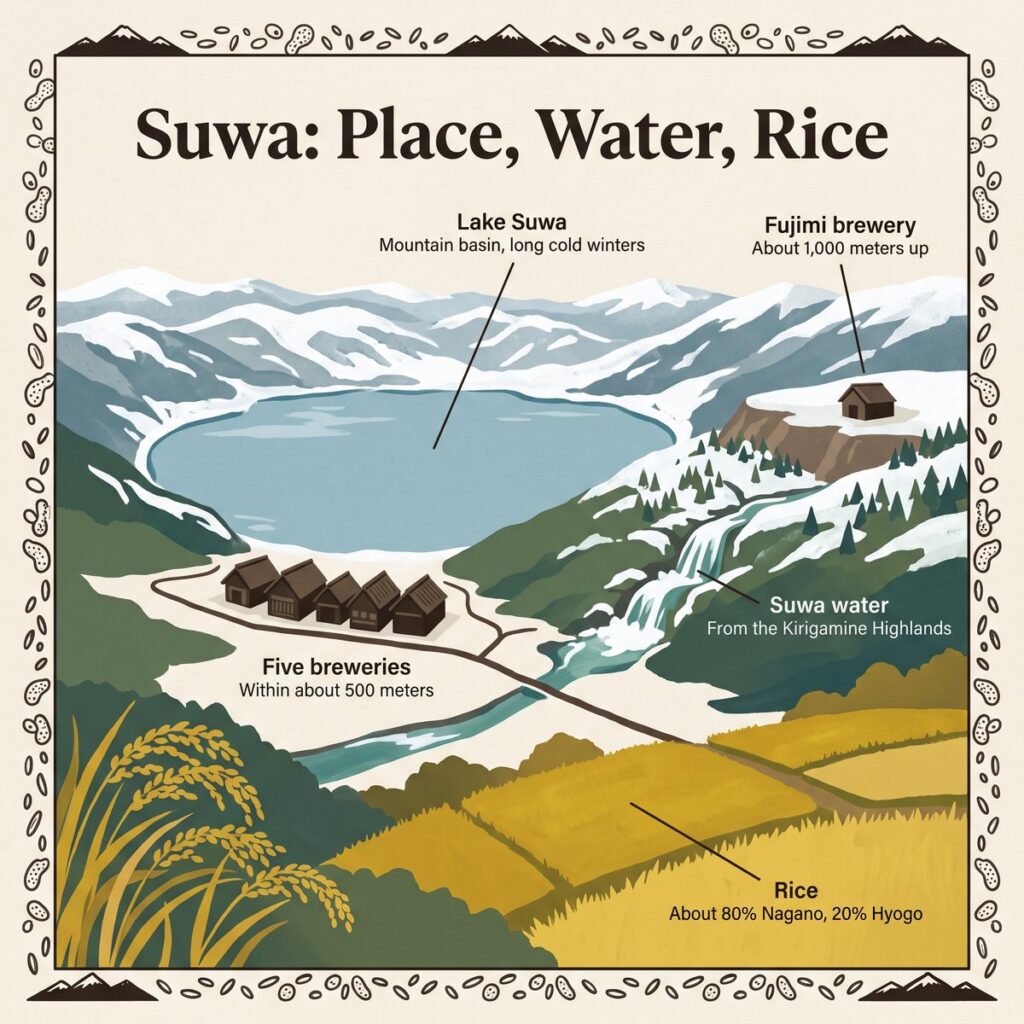
諏訪位於長野縣中部、環繞諏訪湖的山間盆地。這裡冬季漫長寒冷,適合傳統的冬季釀造。我們的 長野清酒 指南介紹了更廣泛的產區。
一條街上的五家酒廠
真澄是聚集在上諏訪舊甲州街道沿線的五家酒廠之一。根據長野縣官方觀光網站,這些酒廠彼此相距約500公尺以內。它們的品牌分別是舞姬、麗人、本金、橫笛和真澄,其中真澄是五家中歷史最悠久的。
儘管位於同一個小鎮如此短的一段街道上,這五家酒廠卻釀出各具特色的風格。這條小街很好地展現了一個簡單的道理:風土固然重要,但人與選擇同樣重要。
水與兩座酒廠
真澄從自家的井汲水。諏訪酒廠使用來自霧之峰(Kirigamine)高原的水,富士見酒廠則取用南阿爾卑斯山脈入笠山的水。
酒廠形容這裡的水礦物質含量低,並表示它有助於造就柔和、輕盈且富有風味的風格。想了解礦物質為何重要,請參考我們關於 清酒釀造用水的指南。
另一方面,最早的諏訪酒廠至今仍位於舊城區元町。後來在1982年,由於需求增加,酒廠在海拔約1,000公尺的高原小鎮富士見興建了第二座酒廠。如今富士見是主要的生產中心,設有精米工廠、燒酎蒸餾廠和甘酒工廠。
來自長野與兵庫的酒米
據酒廠表示,其酒米約80%來自長野、約20%來自兵庫,而且全部在自家廠內精米。因此,並非每一瓶真澄都使用長野的米。
| 酒米 | 產地 | 酒廠的描述 |
|---|---|---|
| 美山錦 | 長野(上伊那、安曇野、大北) | 長野最知名的酒造好適米;乾淨、俐落,帶有燧石般的礦物感 |
| Hitogokochi(ひとごこち) | 長野(上伊那) | 耐寒的高山品種,米粒大,常用於製麴 |
| 山惠錦 | 長野 | 被視為美山錦接班人的新品種;飽滿而乾淨 |
| 金紋錦 | 長野(木島平) | 僅在少數地方種植;清澈而濃郁 |
| 山田錦 | 兵庫(Yamaguni地區) | 常被稱為「酒米之王」;柔和而飽滿 |
| 愛山 | 兵庫(吉川) | 僅在單一地區種植;帶來淡淡的甜味與酸度 |
以上描述整理自酒廠自身的說明。各產品使用的酒米不同,也可能逐年變動。
金紋錦是Nanago的核心,而山田錦則用於Yumedono與Sanka。精米步合也因酒款而異,從Yumedono的35%到KAYA的70%都有。我們的 酒米 與 精米 指南解釋了這些術語。
山廢與2019年回歸7號酵母
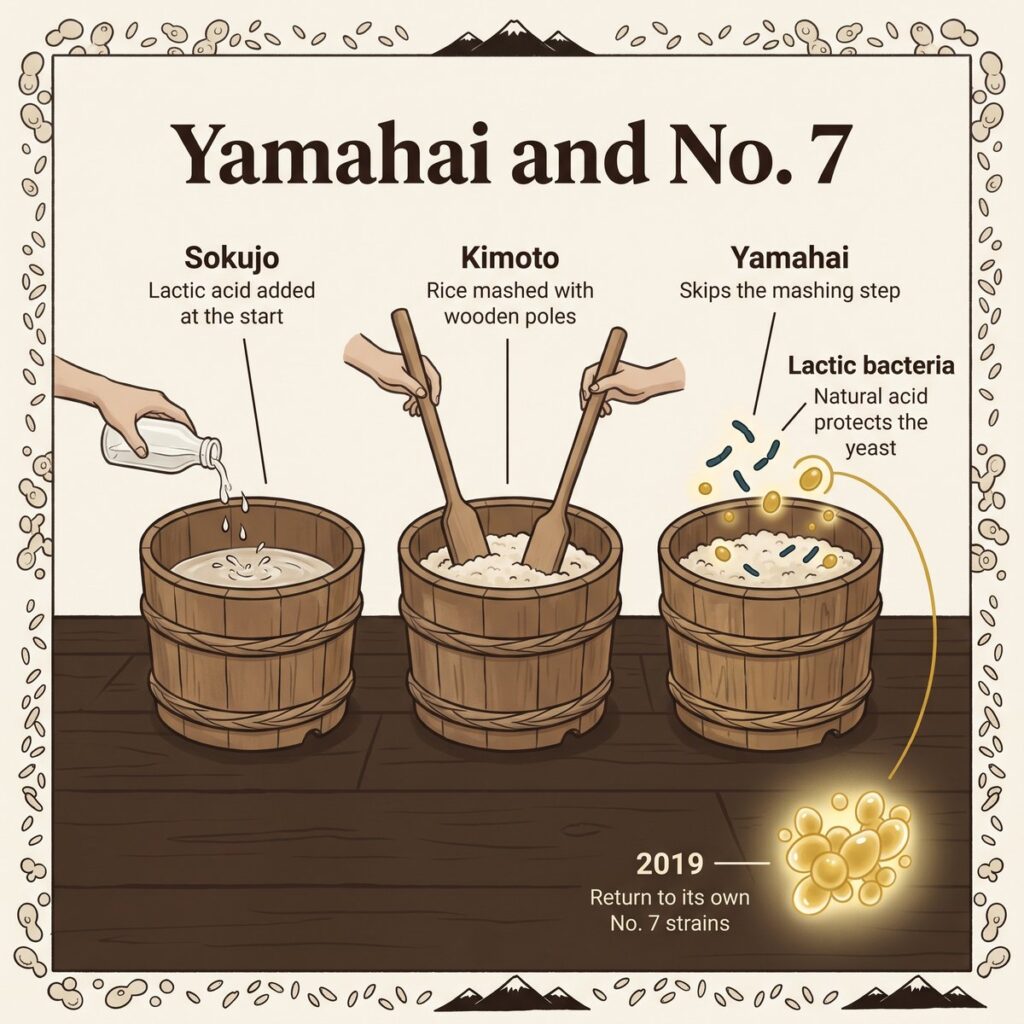
有兩項選擇決定了真澄的現代風格:一是僅用於部分酒款的傳統酒母製法,二是重新聚焦於自家的酵母家族。
山廢是什麼意思
在主發酵之前,釀酒師會先製作稱為 酒母(moto)的酵母種。許多現代酒廠採用快速的 速釀 法,在一開始就添加乳酸。相對地, 生酛 系的製法則讓乳酸菌自行產生乳酸,以保護剛開始增殖的酵母。
山廢省略了「山卸」,也就是傳統生酛酒母中以木槳將米與麴搗磨成泥、相當費工的作業。它的名稱是 yama-oroshi haishi的簡稱,意思是「廢止山卸」。即便如此,山廢仍需要細心控制溫度與時機,我們的 山廢指南 對此有詳細說明。
真澄在哪些酒款使用山廢
不過,真澄只在部分酒款中使用山廢。在目前的產品線中,這些酒款包括Nanago、AKA,以及秋季推出的Hiyaoroshi。山廢常與較深的酸度和鮮美的風味聯想在一起,但風味並非僅由製法決定。
從高香氣酵母回到7號酵母
酒廠形容,1980年代是口味較濃郁的食物與香氣較強的清酒日益受歡迎的時期。為此,真澄也採用了較新的高香氣酵母。結果,讓這家酒廠成名的酵母,在自己的發源地反而面臨被冷落的風險。
2010年代,新一代的真澄釀酒師開始以7號酵母為基礎開發酵母。接著在2019年,公司決定以自家與7號相關的菌株為核心來建構產品線。如今目前主要產品線中幾乎每一款清酒都標示使用這些菌株,不過Karakuchi Kiippon另外也標示使用協會1801號酵母。
回歸根源聽起來可能像是在走回頭路。但在這裡,酒廠保留了現代設備與發酵科學,同時選擇了一個具有深厚在地歷史的酵母家族。換句話說,它是將一項傳統優勢重新詮釋,端上今日的餐桌。
真澄的產品系列
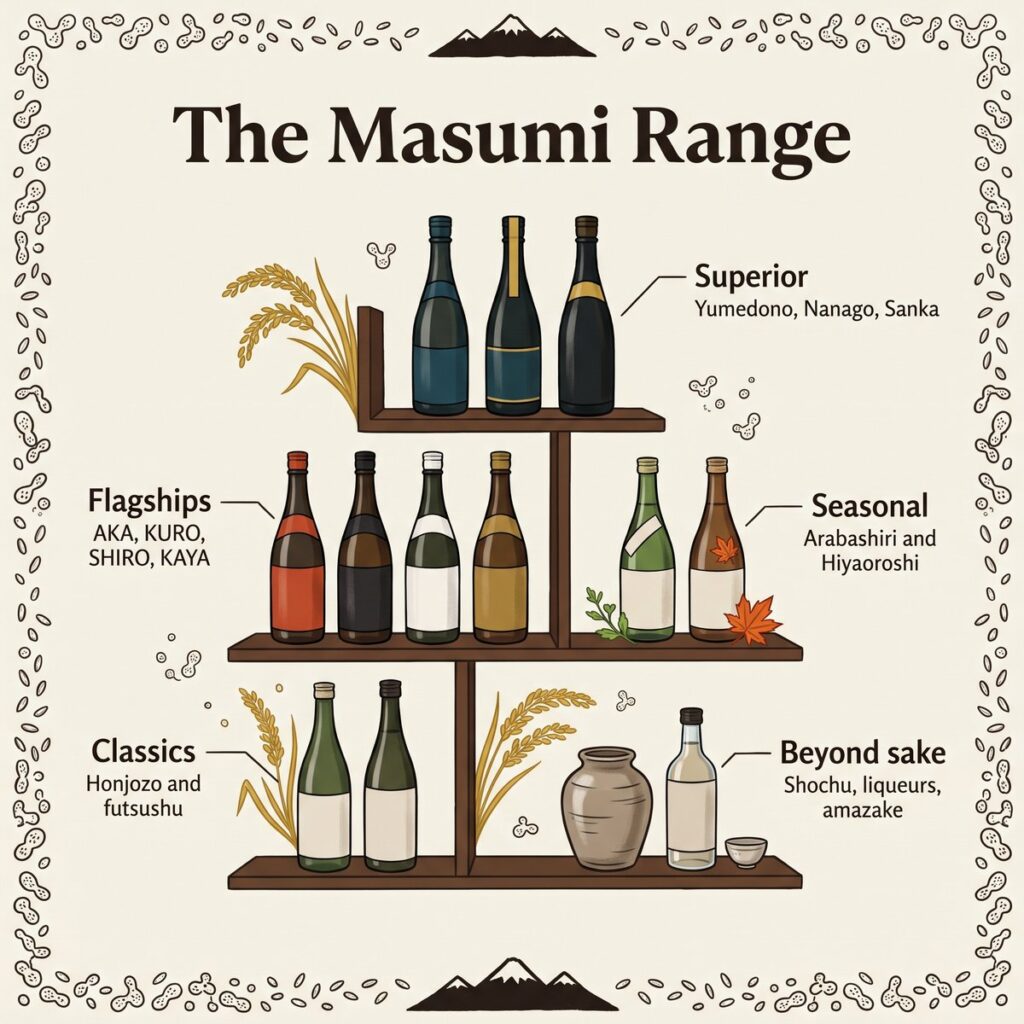
其英文網站將產品分為頂級(Superior)、旗艦(Flagships)、季節(Seasonal)與經典(Classics)等系列。下表涵蓋主要酒款。規格可能變動,請以酒標為準;我們的 清酒酒標解讀 指南可以幫上忙。
| 清酒 | 系列 | 類型 | 精米步合 | 說明 |
|---|---|---|---|---|
| Yumedono (夢殿) | 頂級 | 純米大吟釀 | 35% | 山田錦;以布袋懸吊滴取收集 |
| Nanago (七號) | 頂級 | 山廢純米大吟釀 | 40% | 長野產金紋錦 |
| Sanka (山花) | 頂級 | 純米大吟釀 | 45% | 兵庫產山田錦 |
| AKA (真朱) | 旗艦 | 山廢純米吟釀 | 55% | 果香與乳製品般的香氣;酸度明確 |
| KURO (漆黒) | 旗艦 | 純米吟釀 | 55% | 均衡,收尾辛口 |
| SHIRO (白妙) | 旗艦 | 純米吟釀 | 55% | 酒體輕盈;酒精濃度12% |
| KAYA (茅色) | 旗艦 | 純米 | 70% | 長野產米;適合溫熱飲用 |
| Karakuchi Kiippon | 經典 | 純米吟釀 | 55% | 1801號加上真澄7號酵母 |
資料取自酒廠產品頁面,查核時間為2026年10月。此處列出的八款產品中,除Karakuchi Kiippon外,其餘皆僅標示使用真澄自家與7號相關的酵母菌株。
頂級系列
Yumedono是該品牌最頂級的 純米大吟釀。酒液從懸吊的布袋中滴落收集,幾乎或完全不施加外部壓力。英文產品頁將這種方式稱為“drip filtration”(滴濾),不過「吊袋滴取」更能貼切描述酒液與酒粕分離的方式。
Nanago的意思是「7號」,將整個故事串連在一起。另一方面,Sanka以山田錦釀造,為這個系列畫下完整的句點;酒廠的品飲筆記提到白桃、香蕉與蒸米的風味。
旗艦、季節與經典酒款
旗艦酒款的名稱取自日本傳統色彩:朱紅、漆黑與柔和的白。據酒廠表示,KAYA的名稱來自秋收時節稻田的褐色與金黃色。季節限定酒款包括新鮮的Arabashiri與秋季的Hiyaoroshi。經典系列則涵蓋本釀造與普通酒,也就是日本的日常餐酒。除了清酒,真澄還用 酒粕製作燒酎,並生產水果利口酒與無酒精甘酒。
真澄清酒喝起來是什麼味道?
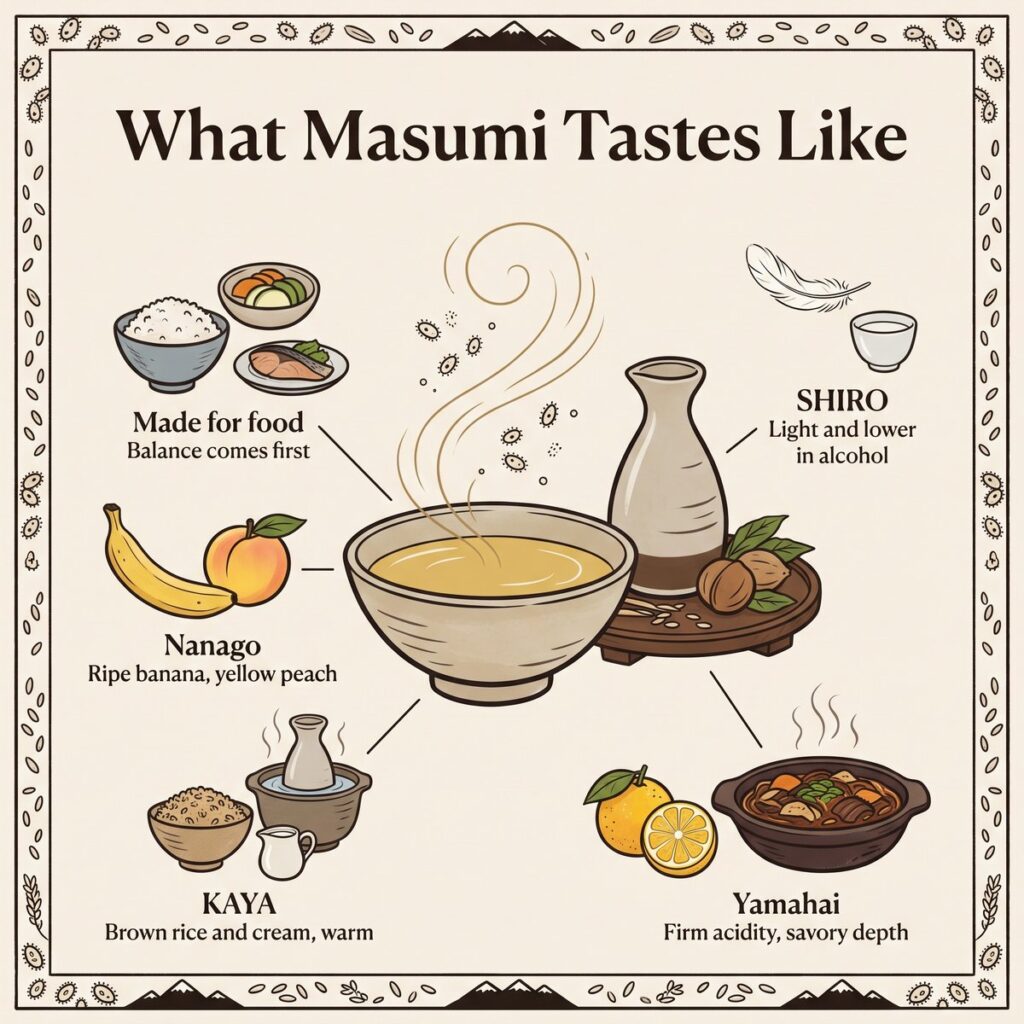
真澄並沒有單一的味道,因為每一款酒都有各自的設計。Yumedono與日常飲用的KAYA是為不同的場合而打造的。即便如此,整個品牌仍有幾條共通的脈絡。
酒廠追求能夠佐餐的清酒,其官網首頁表示,這些酒是為了搭配每個季節的食物與心情而釀造的。實際上,整個產品線大致上重視平衡感以及與食物的契合度。不過,香氣的強弱因酒款而有很大差異。Nanago的說明提到熟香蕉與黃桃,而KAYA則偏向糙米與奶油的調性。
製法與設計同樣重要。例如,根據酒廠的說明,Nanago與AKA等山廢酒款展現較明確的酸度與鮮美的深度。相對地,SHIRO則刻意以較低的酒精濃度與較輕盈的風格為設計核心。
飲用溫度也值得探索。酒廠建議KURO與SHIRO冰涼飲用,但也表示溫熱同樣好喝;KAYA則最適合溫熱飲用。我們的 清酒品飲方法 指南會帶你一步步完成簡單的品飲。
真澄與餐點搭配
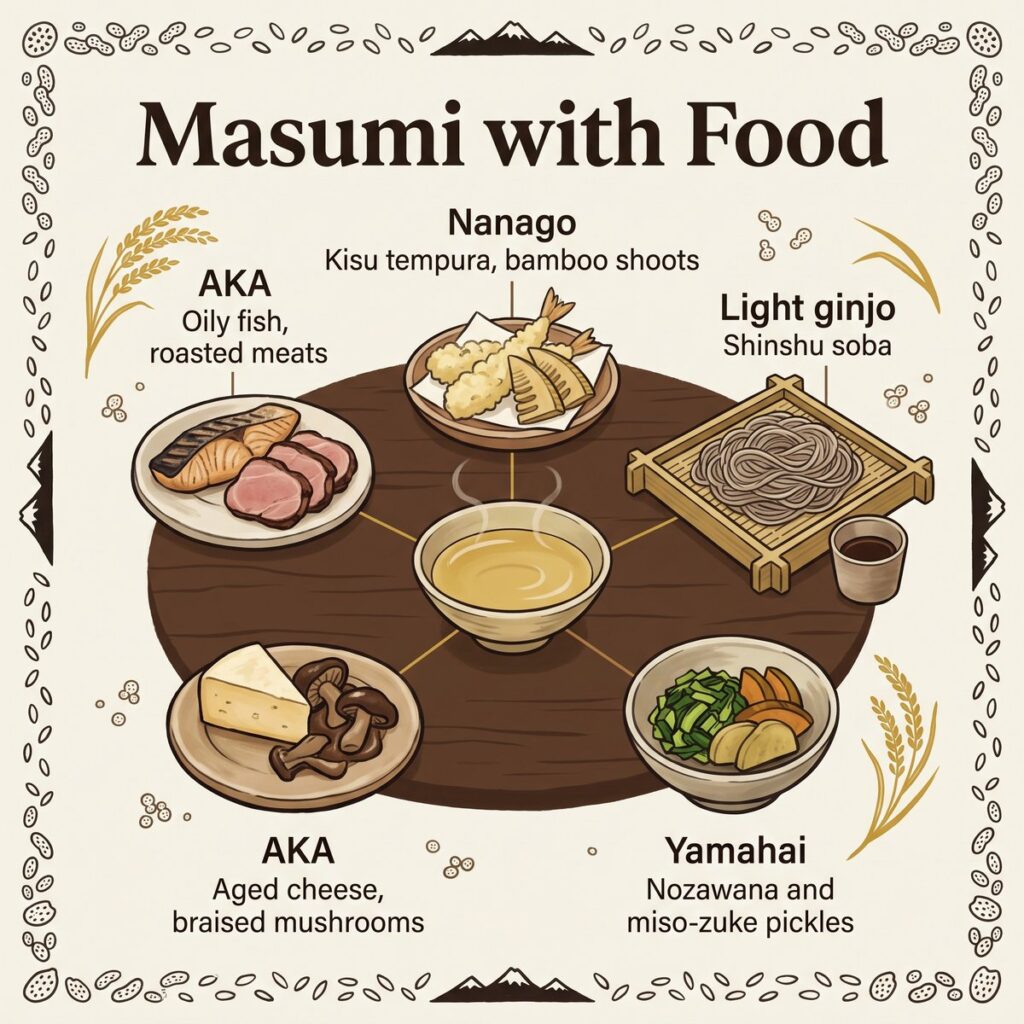
由於真澄以搭配食物為目標,佐餐是飲用它最自然的方式。酒廠自己的建議可以讓人感受到搭配的廣度。對於AKA,酒廠列出油脂豐富的魚、搭配濃郁醬汁的烤肉、燉煮菇類與熟成起司。對於Nanago,則建議搭配沙鮻(kisu,一種口感細緻的白肉魚)天婦羅和燉竹筍。
作為可以嘗試的在地搭配,較輕盈的純米吟釀可以搭配 信州蕎麥麵。若想要風味更鮮明的組合,可以考慮 野澤菜 或 味噌漬 等醃漬物,搭配其中一款山廢酒。
這些只是起點,而不是規則。想了解好搭配背後的道理,請參考我們的 清酒與餐點搭配 指南。
真澄在海外
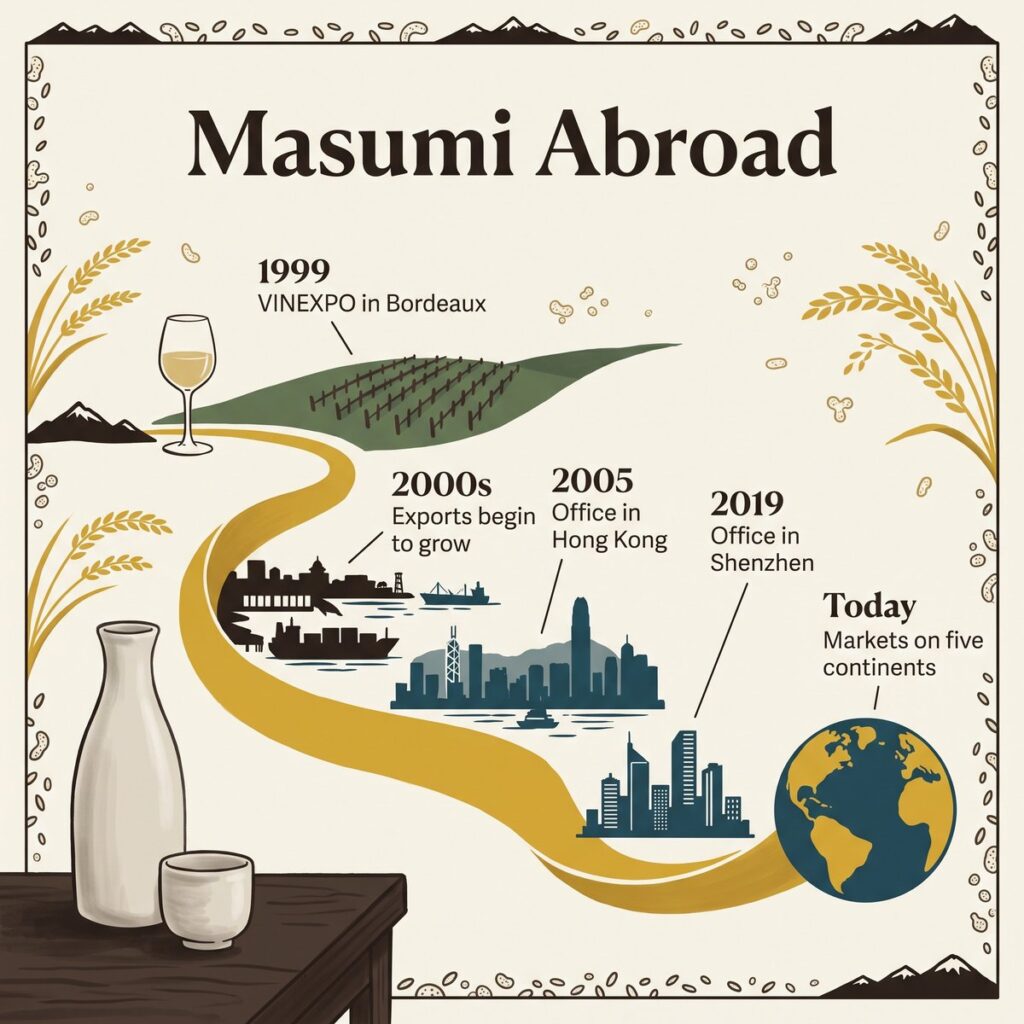
1990年代後期,真澄開始更有計畫地進軍國際市場。1999年,真澄參加了在法國波爾多舉辦的VINEXPO,這是早期向葡萄酒愛好者介紹清酒的嘗試之一。
據酒廠表示,其出口自2000年代起逐漸成長,如今已遍及五大洲的市場。酒廠也分別於2005年在香港、2019年在深圳設立了銷售辦事處。這股向外拓展的動向,符合 當代清酒的一個更大趨勢:如今許多酒廠都會以英文介紹自己的歷史。
關於真澄的常見誤解
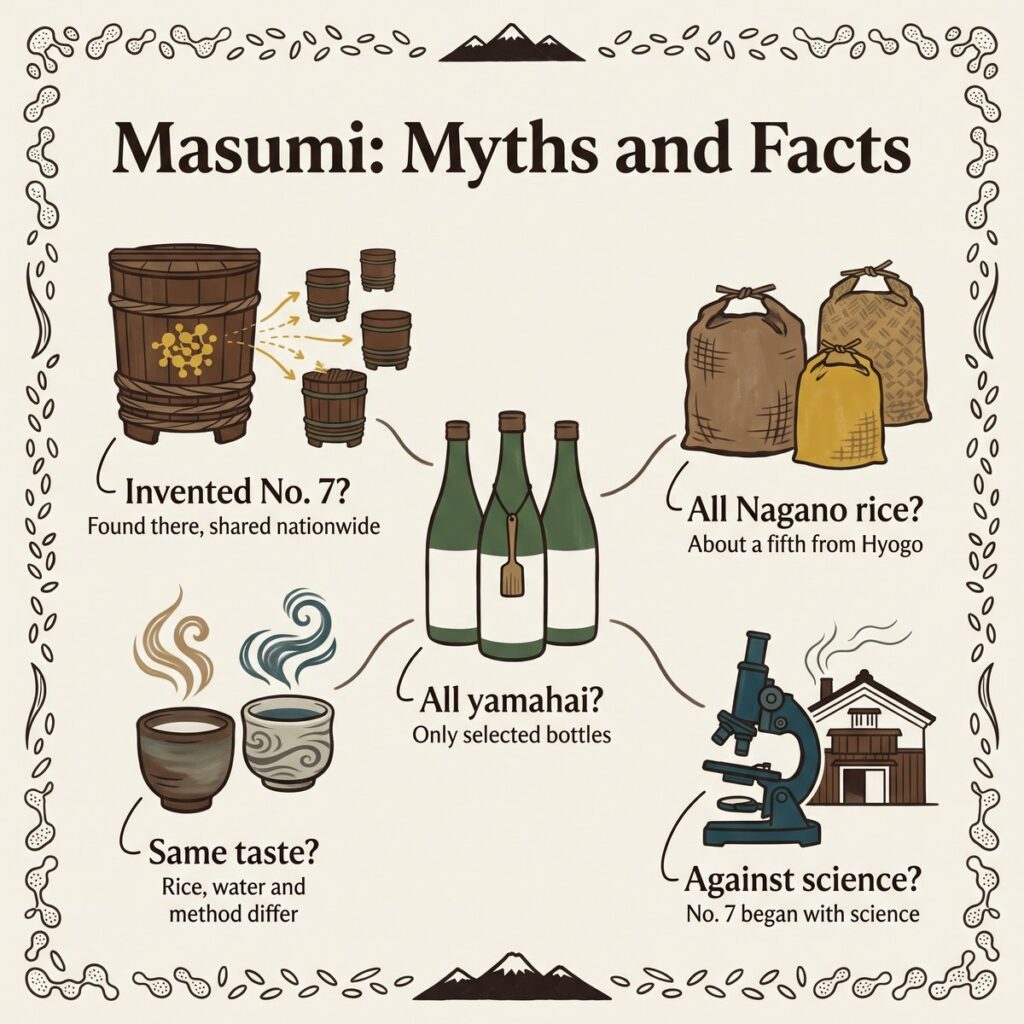
每個知名品牌都有自己的特色。 獺祭、 八海山和 久保田 各以不同的特點聞名,而真澄的突出之處在於酵母的歷史。不過,這段故事很容易被過度簡化:
- 「7號酵母是真澄發明的。」 這株酵母是在當地釀造的清酒中被發現,隨後經過分離,並透過釀造協會分送出去。
- 「所有使用7號酵母的清酒味道都一樣。」 米、水、麴與製法都會造成很大的差異。
- 「每一瓶真澄都是山廢。」 只有Nanago、AKA等部分酒款採用山廢。
- 「真澄的米全部來自長野。」 約有五分之一來自兵庫,其中包括山田錦。
- 「傳統就代表拒絕科學。」 7號酵母的故事本身就是從科學開始的。
造訪諏訪
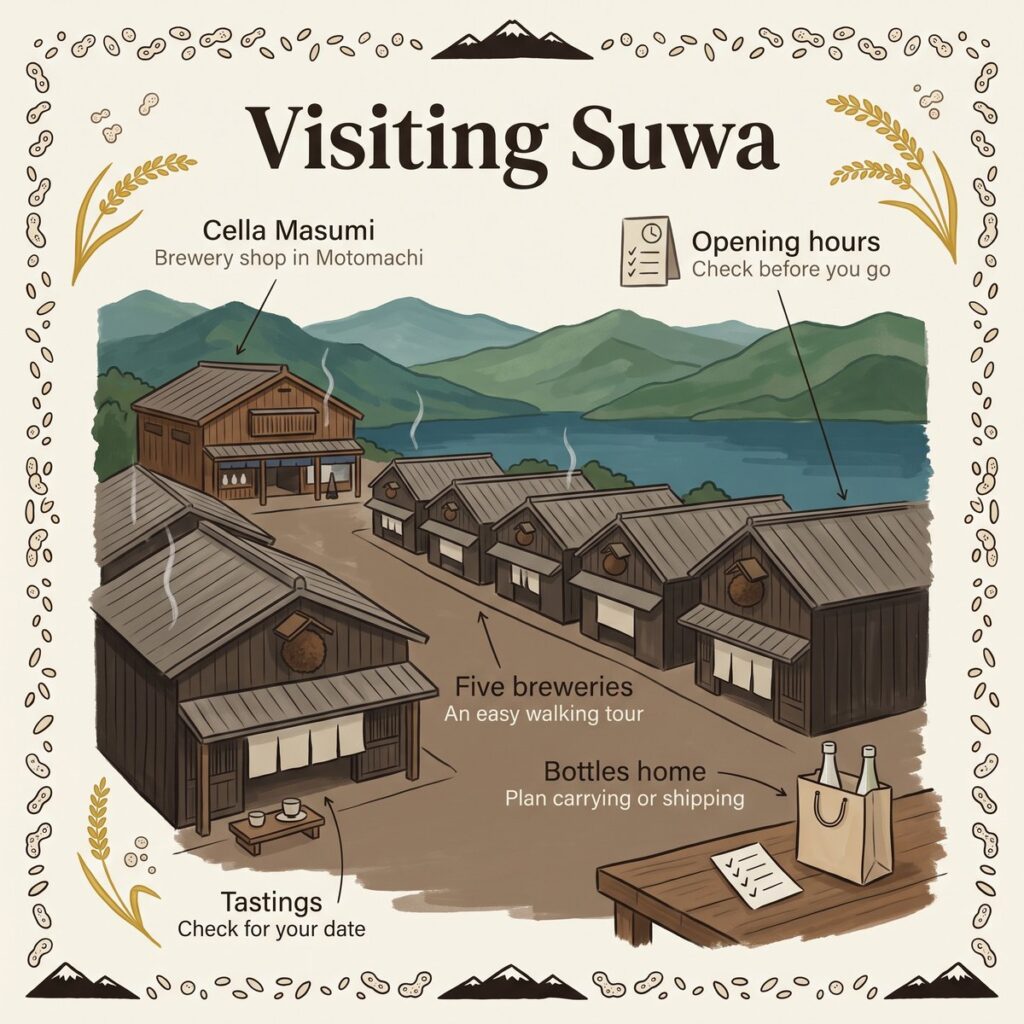
如果你人在日本,造訪諏訪能讓你更深入了解背景。根據長野縣官方觀光網站,酒廠的直營店Cella Masumi(セラ真澄)在諏訪販售自家產品。這家店位於元町地區,也就是最早的諏訪酒廠所在地。由於附近還有另外四家酒廠,這條街也很適合輕鬆散步參觀。出發前請確認:
- 商店目前的營業時間與公休日
- 你造訪當天是否提供試飲
- 有哪些季節酒款有現貨
- 你要如何把酒帶回家,或是否提供寄送服務
結語
真澄的價值並不只在於歷史悠久。它的故事從瀕臨倒閉開始,到據稱在全國評鑑中獲得第一名,再到一株傳遍日本各地酒廠的酵母。數十年後,酒廠回歸這個酵母家族,並以佐餐為核心重新打造其風格。
想品嚐這段故事,Nanago是最直接的一款,而KURO或SHIRO則是較容易入門的選擇。無論選哪一款,都不妨搭配簡單的一餐來品嚐。接著,可以探索我們的 日本清酒指南 ,認識更多酒廠與風格。
本文中的資訊與產品規格最後查核於2026年10月。
關於真澄清酒的常見問題
- 真澄清酒是什麼?
-
真澄是由位於長野縣諏訪的宮坂釀造所釀製的清酒品牌。它最為人所知的是與協會7號酵母的淵源;這株酵母於1946年在該酒廠分離出來。
- 什麼是協會7號酵母?
-
它是一株清酒酵母菌株,常被稱為Kyokai No. 7或K7,由日本釀造協會分送。日本的酒類綜合研究所稱它是清酒釀造中使用最廣泛的菌株之一。
- 7號酵母是如何被發現的?
-
據真澄表示,政府釀造研究機構的山田正一博士於1946年在該酒廠找到了這株具有潛力的酵母。隨後這株酵母被分離出來,並以協會7號酵母之名分送。
- 7號酵母現在還在使用嗎?
-
是的。日本釀造協會至今仍分送7號酵母。此外,真澄目前主要產品線中幾乎所有酒款都使用自家與7號相關的菌株。
- 初學者應該先試哪一款真澄?
-
KURO或SHIRO是不錯的入門選擇,因為兩者都屬於日常飲用的旗艦系列。Nanago則是最能述說7號酵母故事的一款。
- 每一款真澄都採用山廢嗎?
-
不是。只有部分酒款採用山廢,例如Nanago、AKA,以及季節限定的Hiyaoroshi。
參考資料
- MASUMI Sake – 歷史(2026年10月瀏覽)
- MASUMI Sake – 釀造:環境、水、米、酵母與人(2026年10月瀏覽)
- MASUMI Sake – 產品(2026年10月瀏覽)
- MASUMI Sake – Nanago(2026年10月瀏覽)
- MASUMI Sake – Yumedono(2026年10月瀏覽)
- MASUMI Sake – Sanka(2026年10月瀏覽)
- MASUMI Sake – AKA(2026年10月瀏覽)
- MASUMI Sake – KURO(2026年10月瀏覽)
- MASUMI Sake – SHIRO(2026年10月瀏覽)
- MASUMI Sake – KAYA(2026年10月瀏覽)
- MASUMI Sake – 首頁(2026年10月瀏覽)
- Miyasaka Brewing Company – 真澄の歴史[真澄的歷史](日文)(2026年10月瀏覽)
- National Institute of Technology and Evaluation – 酒類綜合研究所與NITE:清酒酵母基因組解析成果發布(2011年9月9日)(2026年10月瀏覽)
- 日本釀造協會 – 協會酵母(2026年10月瀏覽)
- 日本釀造協會 – 清酒釀造用協會酵母:產品資訊(2026年10月瀏覽)
- GO NAGANO (Nagano Tourism Organization) – 諏訪的酒廠(2026年10月瀏覽)
- DNA Research – Akao, T., Yashiro, I., Hosoyama, A., Kitagaki, H., et al. (2011). 清酒酵母Saccharomyces cerevisiae Kyokai no. 7的全基因組定序。DNA Research, 18(6), 423–434(2026年10月瀏覽)
- Applied and Environmental Microbiology – Shimoi, H., Sakamoto, K., Okuda, M., Atthi, R., Iwashita, K., & Ito, K. (2002). AWA1基因是清酒酵母形成泡沫的表現型與細胞表面疏水性所必需。68(4), 2018–2025(2026年10月瀏覽)
相關文章
- Dassai 清酒 (調查時間:2026年10月)
- Hakkaisan 清酒 (調查時間:2026年10月)
- Kubota 清酒 (調查時間:2026年10月)
- Aramasa (新政) (調查時間:2026年10月)
- Juyondai (14代) (調查時間:2026年10月)
- 長野清酒 (長野の酒) (調查時間:2026年10月)
- 清酒酵母 (酵母) (調查時間:2026年10月)
- Moto (酒母):清酒的酵母種 (調查時間:2026年10月)
- Yamahai (山廃) 釀造法 (調查時間:2026年10月)
- Kimoto (生酛) 釀造法 (調查時間:2026年10月)
- Sokujo (速醸):現代的酒母製法 (調查時間:2026年10月)
- 明治時代清酒史 (調查時間:2026年10月)
- 清酒與餐點搭配 (調查時間:2026年10月)
- Shinshu Soba (信州そば) (調查時間:2026年10月)

コメント